欢迎购买统计过程控制SPC培训视频,垂询金舟军手机/微信13816949004上海科租咨询公司
基于培训视频线上网络课程的咨询式培训|定制落地内训可选A|B方案
A. 线上网络培训的咨询式培训|定制落地内训方案:
1.学员学习视频课程 2.学员实施企业案例 3.讲师研究学员实施案例4.讲师结合案例实施网络培训5.讲师网络答疑
B线下现培训的咨询式培训|定制落地内训方案:
1.学员学习视频课程2.学员实施企业案例3.讲师研究学员实施案例4.讲师企业现场调研5.讲师结合案例企业现场实施培训 6.讲师网络答疑
·金舟军统计过程控制SPC培训汲取原版手册、国际学术论文和世界级企业质量管理实践经验;
·金舟军统计过程控制SPC培训是理论联系案例 的实战培训,既讲解完整系统的理论,又结合学员的实战案例 ,培训讲解理论在学员实战案例 中的应用,确保学员学完统计过程控制SPC培训就能在实战案例 应用中统计过程控制SPC方法;
·终生咨询答疑,只要学员参加过统计过程控制SPC培训视频课程, 金舟军将为学员提供终生的统计过程控制SPC课程答疑。
金舟军统计过程控制SPC培训视频简介
·金舟军统计过程控制SPC培训已经把他在线下做了20多年,为制造行业许多世界500强都做过培训,获得学员的广泛好评。现在金舟军将统计过程控制SPC培训录制成网络视频培训课程,视频培训课时比线下培训增加了50%~100%,保实战案例讲得更加丰富、更加详细;
·金舟军统计过程控制SPC培训视频的录制是精益求精和千锤百炼,录制视频的备课时间是平时在线下培训备课时间的10倍以上,理论讲的系统完整,案例讲的丰富详尽。
·统计过程控制SPC培训视频的目标就是能够完全替代线下的企业内训和线下的公开课,达到所有培训形式的最大效果, 统计过程控制SPC培训视频是以应用为导向的培训,确保所有的学员学完培训视频就会使用。
金舟军统计过程控制SPC培训视频优势五大优势
1.金舟军统计过程控制SPC培训视频学习时间灵活性:不像线下的企业内训必须集中所有人花两三天的时间,集中做培训,要么会浪上班的时间,要么会占用员工的休息时间。购买金舟军统计过程控制SPC网络培训视频后,可以下载到本地的电脑和手机随时观看,不占用专门的学习时间,第1次看不懂,第2次可以再看。
2.金舟军统计过程控制SPC培训视频的价格灵活性:统计过程控制SPC培训视频价钱跟绑定的手机、电脑的数量和学习时间次数相关,线下的企业内训不论参加培训人数多少都按老师讲课的天数收费,培训费对企业是很大的负担;而金舟军统计过程控制SPC培训视频以其价格灵活性非常适合中小企业低价高质量统计过程控制SPC培训需求;
3.金舟军统计过程控制SPC培训视频多批学员学习可重复性:线下的企业内训确定好时间,所有人在规定时间内就能听一遍,一些人因为出差或工作忙就会失去学习机会,往往企业内部培训结束以后,又招新人来需要培训,企业又不太可能为新人再组织一次培训。.金舟军统计过程控制SPC培训视频在一年的期限内可以反复观看,可以给多批学员学习,为企业节省培训成本。
4.金舟军统计过程控制SPC培训视频培训顾客选择完全透明性:统计过程控制SPC培训视频每节课至少是有15分钟试看,如果拿不准,购买在各大视频网站搜索金舟军老师,培训视频试看内容,这样可以有助于你做出正确的选择。企业线下内部培训,在你选择老师的时候往往看到的可能是老师虚假的头衔、虚假的培训经历,老师讲的怎么样你根本不知道,等培训完了才知道培训不行,为时已晚;
5.金舟军统计过程控制SPC培训视频案例实战 性:业团体购买金舟军统计过程控制SPC培训视频,学员学习完了以后,金舟军通过视频会议针对学员的实战应用作出指导和答疑,而且还可以按照合同的要求到顾客现场对案例实战 辅导和答疑。
金舟军老师 手机/微信:13816949004 QQ邮箱:923503608@qq.com
以应用为导向的SPC培训,学员培训后就会应用SPC,金舟军老师通过严格的培训流程确保顾客满意
请点击查看—金舟军质量管理工具培训咨询实施流程
SPC培训讲师质量专家金舟军,统计过程控制SPC培训咨询机构上海科租企业管理咨询有限公司,是专业、实战的培训,SPC培训包括SPC实施步骤和案例、多品种小批量SPC、Cpk和Ppk,SPC资料光盘赠送,SPC培训班和企业内训请垂询SPC培训大纲
请点击查看—金舟军质量管理工具培训咨询实施流程
SPC培训讲师质量专家金舟军,统计过程控制SPC培训咨询机构上海科租企业管理咨询有限公司,是专业、实战的培训,SPC培训包括SPC实施步骤和案例、多品种小批量SPC、Cpk和Ppk,SPC资料光盘赠送,SPC培训班和企业内训请垂询SPC培训大纲
最有价值的统计过程控制SPC培训公司
上海科租企业管理咨询有限公司金舟军老师自办统计过程控制SPC培训咨询公司,培训老师自办公司省出了业务费用和老板利润,客户的培训费全部变为培训老师的培训费,能为客户提供优质服务,客户培训价值最大化值 。只要学员参加过质量培训咨询课程,将为学员提供终生的培训课程答疑。
最具专业的统计过程控制SPC培训讲师
金舟军二十多年专业从事统计过程控制SPC培训讲师,专业涉及质量管理和精益生产课程,客户涉及世界五百强企业, 每个培训项目的客户都有培训现场的视频和照片为证。金舟军老师课程以应用为导向,课堂上只讲干货,绝不以无关的游戏打发时间。
培训的客户-全部有客户培训现场照片、视频为证!
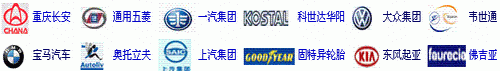


重庆长安汽车、上海延锋韦世通、上海NEC、上海德尔福、武汉东风汽车、江苏东风起亚、江苏麦格纳、安徽康佳电器、、安徽博西华、上海奥托立夫、浙江海信惠尔浦、沈阳宝马汽车、上海大金空调、辽宁大连固特异轮胎、长春大众集团、湖北武汉佛吉亚、上汽集团、吉林一汽集团、广西上汽通用五菱、广西玉林重工、江西长力股份 北京北汽福田、深圳中兴通迅、福建新能源科技、湖南三一重工、苏州恩斯克轴承、河北天威光伏、武汉哈金森、苏州力特奥维斯、重庆 嘉陵集团 福建奔驰汽车、辽宁大连大众变速箱 广东广州京信通信、深圳中兴通讯 河南利达光电 河南新乡豫新 河北莱尼、山东莱尼 、山东胜地、陕西中航、湖南时代电气、天津中核
海信惠而浦公司金舟军SPC培训 长春一汽集团公司金舟军SPC培训
海信惠而浦公司金舟军SPC培训 长春一汽集团公司金舟军SPC培训
惠州华阳通用金舟军 广州敏实集团金舟军SPC培训
统计过程控制SPC培训
课程公开课介绍
课程公开课介绍
AIAG的SPC统计过程控制手册汲取了美国汽车行业八十年SPC统计过程控制实践和理论精华,培训师金舟军SPC统计过程控制课程包括AIAG的SPC统计过程控制手册第二版精华,同时结合了许多案例的应用。培训师金舟军参阅了许多美国工业界SPC文献和知名大学的SPC论文,SPC统计过程控制课程反映当今SPC在现场应用的最新技术,在双层变差模型和多品种小批量生产过程SPC模型建立和应用方面有所创新。
本SPC培训3-4天(21-28小时),是基于过程分析、控制和改进的实战和提高型的课程,企业参加培训人数如果超过五人,建议企业请金舟军老师到企业内培训,通过金舟军老师培训前的现场调研和企业提供的SPC实施情况,SPC培训将可以结合企业某一产品的开发SPC实施案例展开。
AIAG最新第二版统计过程控制SPC培训
一.SPC培训课程特点:
1.是解决实际问题的培训,强调过程变差分析及SPC变差模型建立;
2.包括热处理、电镀、铸造和蒸镀等多件同时生产过程的双层变差的SPC模型与应用;
3.数控机加工、精密注塑组间小变差生产过程的双层变差SPC模型应用
4.包括多品种小批量生产过程SPC模型建立及实施;
5.所有计算方法均有详解,并有应用minitab计算的演示。
6.SPC第二版公开课为国内首家完整SPC-3第二版三天的公开课,同时有AIAG2006年最
新PPAP第四版过程能力分析报告的内容。
二.SPC培训对象:技术、生产、质量管理人员和内审员。
三.SPC培训学时:每天七小时共三天21小时
四.培训内容
1.统计过程的控制概述 金舟军原创抄袭必告
产品三次设计
产品特性目标值与公差
质量特性的期望值
过程控制系统
变差的普通及特殊原因、
案例讨论-过程的控制除了对准产品特性目标值外还应对过程釆取什么军措施
2.产品变差
直方图描述产品特性分布
基于分布分析原因
直方图MINITAB操作
案例讨论-直方图MINITAB操作发现产品特性分布孤岛型是什么原因导致的
3.分布类型和统计量
总体分布统计量
算术平均数总体方差总体标准差
样本分布统计量 金舟军原创抄袭必告
样本均值样本方差样本标准差
样本分布统计量Excel示例
案例讨论-质量管理中收集产品特性数据是用总体标准差还是用样本标准差计算标准差
4.正态分布函数
分布密度函数
正态分布的密度函数
正态分布概率
Excel正态分布概率示例NORMDIST
案例讨论-用Excel正态分布概率NORMDIST计算正负三个标准差之间的概率
5.正态分布总体参数估计
正态分布总体参数点估计
均值的无偏估计
总体方差的无偏估计
标准差的无偏估计
对估计量的评价
用Rbar方法估计
案例讨论-请比较正态分布总体参数点估计与正态分布总体参数区间估计的不同
6.中心极限定理
样本均值的抽样变差
抽样分布--中心极限定理
总体为正态分布
总体为非正态分布
案例讨论-为什么可以多次测量计算平均值提高测量的精度
7.质量损失函数
福特公司案例
美国产品与日本产品比较
“目标柱”思维方式VS损失函数思维方式
油泵柱塞损失函数
田口损失函数思维模型 金舟军原创抄袭必告
两个质量指标-符合性质量和质量损失函数
损失函数与返修率
损失函数敏感程度
损失函数的减少
案例讨论-为什么损失函数大产品的返修率就高
8.过程能力指数Cpk和过程性能指数Ppk
过程性能指数的提高
两种减少过程变差方法
过程控制-现场措施
过程改进-系统措施
现场不可控制的-普通原因变差
现场可控制的-特殊原因变差
过程能力—过程固有变差-普通原因产生过程变差σc
过程固有变差计算的两个条件
过程能力指数Cpk
过程能力指数Cpk和过程性能指数Ppk诊断过程
过程能力解释
Cpk和Ppk软件MINITAB操作
过程能力指数Ppk软件MINITAB计算的样本量与置信区间
案例讨论-计算过程能力指数Cpk的舟两个条件
9.戴明博士漏斗实验
漏斗实验四种调整规则
过程调整的两类錯误
什么是过度调整
过度调整案例
案例讨论-为什么按戴明博士漏斗实验规则二、规则三方式对过程进行调整,变差反而大了
10.SPC概要&控制图原理
SPC控制图的作用
过程控制两类错误
把普通原因报告为特殊原因
把特殊原因报告为普通原因
Shewhart控制图——过程控制的工具
控制图与假设检验
案例讨论-控制图在抽样计划上是怎么避免特殊原因报告为普通原因这类错误的
11.Xbar-R控制图
控制图原理-抽样变差
控制图原理-3S原理
控制图原理-R抽样变差
控制图的两类错误
案例讨论-控制图在抽样计划上是怎么避免特殊原因报告为普通原因这类错误的
12.控制图基本构造要素 金舟军原创抄袭必告
每班事件记录
控制图4W2H要素
案例讨论-控制图每班事件记录对控制图发现异常后分析原因有什么作用
13.过程改进循环
控制图两个阶段
案例讨论-某企业在生产现场做控制用控制图时,由工人把收集的数据输入到电脑计算金控制限,这样做对吗
14.计量型控制图
分析用控制图
计算平均值和控制限
使用控制图的准备
Xbar-R图的案例
制定抽样计划
控制图灵敏度与子组容量 金舟军原创抄袭必告
子组容量大小
子组数大小
案例讨论-某企业在单值和移动极差图时,取25组数据做分析用控制图,这样做对吗
15.控制图统计分析
判异准则
分析极差图
分析均值图
识别并标注特殊原因
案例讨论-分析极差图异常后,仅仅把极差图看上去异常的点排除,这样做对吗
16.评价过程能力
过程能力和过程性能计算
过程能力和过程性能计算前提条件
过程处于统计稳定状态,即不违反SPC规则;
过程和各测量值服从正态分布;
工程及其它规范准确地代表顾客的需求;
设计目标值位于规范的中心;
测量变差相对较小
能力指数计算实例
过程能力指数研究时机 金舟军原创抄袭必告
公差中心与目标不重合时的过程能力指数Cpm
案例讨论-简述过程能力和过程性能计算前提条件,并说明理由
17.过程受控和过程能力
过程受控
过程能力
减少普通原因持续改进过程潜力
减少特殊原因持续改进过程表现
能力指数计算流程
能力指数计算实例
案例讨论-当一个过程过程受控,而过程能力不能满足顾客要求时,应该采取什么措施
18.控制用控制图监控过程
控制用控制图控制限
控制中心值
案例讨论-在一个企业的机加工轴外径,对轴外径做控制图,怎样确定控制图控制中心值
19.单值和移动极差图(X—MR)
单值和移动极差图应用条件
单值和移动极差图案例
案例讨论-为什么单值和移动极差图应用条件之一过程必须符合正态分布
20.设备能力指数Cmk模型建立及计算
设备能力研究范围
计算Cmk流程
Minitab计算Cmk
案例讨论-计算设备能力指数收集数据时,数据能否包含两个班次的数据
21正态性检验及非正态分布的过程能力计算
Minitab正态性检验
MinitabBox-Cox,Johnson变换
Minitab非正态分布的过程能力计算
案例讨论-产品特性分布为非正态分布用Box-Co转换不成功x时,该怎么处理数据
22.统计过程的控制实施流程
使用控制图的准备
过程变差分析及变差模型建立
SPC与FMEA的关系
SPC与控制计划的关系
SPC与预测性维护的关系
案例讨论-控制图与FMEA是什么关系,控制图与FMEA是预防措施还是探测措施
23.均值-标准差图原理、研究用控制图和控制用控制图应用
均值-标准差图与均值-极差图图的比较
均值-标准差图案例分析
案例讨论-均值-标准差能否探测出制造过程某一个数据不太大的变成
24.计数型数据控制图简介
计数型数据控制图原理及局限
计量型控制图应用有限分级数计数型数据的方法
案例讨论-均值-用什么方法通过改进计数型数据使用预控图金舟军原创抄袭必告
25.Minitab的SPC应用
minitab过程能力和过程性能应用(含双层变差模型)
minitab控制图应用
Minitab中I-M-R/S控制图原理及应用案例
案例讨论-均值-控制图双层变差模型包含时间变差和空间变差,分别分析这两种变差产生的原因
26.双层变差SPC模型的建立及其应用
单层变差模型与双层变差模型比较、双层变差模型过程能力指数
热处理、电镀、铸造、涂装和蒸镀等多件同时生产过程的双层变差SPC模型应用
数控机加工、精密注塑组间小变差生产过程的双层变差SPC模型应用
案例讨论-分析热处理、电镀、铸造、涂装和蒸镀时间变差和空间变差产生的原因
27多品种小批量生产过程SPC变差模型建立及实施
多品种小批量生产过程SPC模型建立
多品种小批量过程能力和过程性能
多品种小批量控制图:偏差控制图、标准控制图和稳定控制图
28.非正态分布控制图及其它(新的)控制图
29.PPAP第四版关于过程能力分析报告
案例讨论-提交PPAP过程能力分析报告的作用是什么?